Кузова отслуживших свой срок автомобилей (ELV) являются одним из материалов с относительно высоким содержанием металлов в составе твёрдых коммунальных отходов. После стандартизированной разборки, удаления опасных отходов и узлов, пригодных для повторного использования, оставшиеся кузова автомобилей по-прежнему содержат значительные объёмы стали, алюминия и меди, а также небольшое количество пластмасс и композиционных материалов. Эффективное разделение и очистка этих материалов позволяют не только обеспечить металлургические заводы и предприятия по выплавке цветных металлов альтернативным сырьём, но и помогают перерабатывающим предприятиям выполнять постоянно ужесточающиеся требования по показателям извлечения ресурсов.
Ценность вторичной переработки кузовов отслуживших автомобилей
С глобальной точки зрения объём переработки отслуживших автомобилей продолжает расти. В 2025 году общая масса отслуживших автомобилей в мире составляет около 68 млн тонн, из которых более 85% приходится на материалы, пригодные для вторичной переработки. На региональном уровне в Европе ежегодно разбирается более 6 млн автомобилей, а Директива ЕС об отслуживших автомобилях (ELV) требует, чтобы не менее 95% массы каждого автомобиля подвергалось утилизации, из которых 85% составляет собственно вторичная переработка. Другие крупные экономики также постепенно ужесточают требования к показателям утилизации и замкнутому циклу использования материалов для отслуживших автомобилей.
Материальный состав кузовов автомобилей определяет структуру выходной продукции линии переработки. После глубокой переработки из одного малогабаритного отслужившего автомобиля можно выделить около 740 кг лома чёрных металлов, 100 кг алюминия, 70 кг пластмасс и 36 кг резины. Сталь составляет основную долю продукции линии переработки, а алюминий и медь обладают более высокой удельной стоимостью, однако их сложнее извлекать: в кузовах автомобилей они часто присутствуют в виде вставок, заклёпочных соединений или жгутов проводки и требуют достаточного дробления и раскрытия, чтобы быть эффективно выделенными сортировочным оборудованием. Практика реализованных высокотехнологичных проектов переработки последних лет показывает, что при оптимизированной сортировке и управлении технологическим процессом показатель замкнутого цикла извлечения может достигать 81% для стали, 52% для алюминия и 68% для меди. Это означает, что точность сортировки на линии переработки напрямую определяет фактический доход от высокоценных материалов.
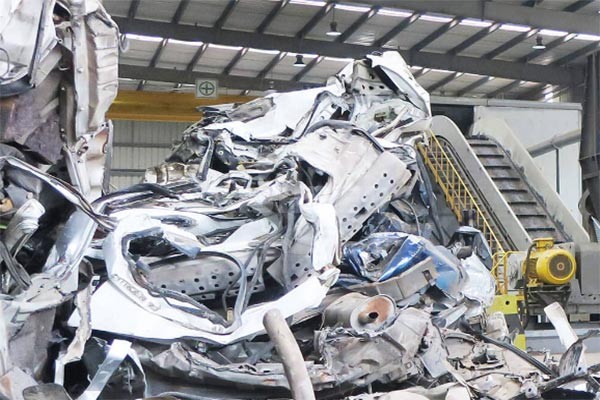
Базовая конфигурация линии переработки
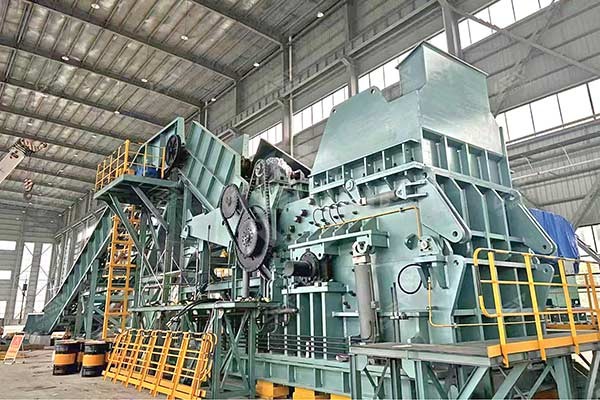
Полная линия дробления и переработки кузовов отслуживших автомобилей обычно включает четыре звена: предварительную подготовку, дробление, сортировку и природоохранное вспомогательное оборудование. До поступления кузовов на линию дробления необходимо завершить удаление опасных веществ и деталей, пригодных для повторного использования, включая аккумуляторные батареи, подушки безопасности, различные масла, фильтры и прочие опасные отходы, а также двигатели, коробки передач, трёхкомпонентные каталитические нейтрализаторы и другие ценные узлы. Этот этап служит основой обеспечения безопасности и экологичности последующего процесса дробления. Стадия дробления является ядром всей линии. Применяемая в настоящее время отработанная конфигурация предусматривает двухступенчатое дробление и измельчение: двухвальный шредер отвечает за предварительное дробление, а молотковая дробилка выполняет окончательное измельчение и окомкование. На стадии сортировки, как правило, применяется сочетание магнитной сепарации, вихретоковой сепарации и воздушной сепарации для выделения чёрных металлов, цветных металлов и лёгких примесей. Природоохранное вспомогательное оборудование охватывает пылеудаление и очистку отходящих газов, обеспечивая соответствие производственной линии местным требованиям по выбросам.
В данной конфигурации распределение функций и согласованная работа шредера и молотковой дробилки являются ключевым фактором, определяющим производительность, энергопотребление и затраты на техническое обслуживание всей линии.
Как совместно работают шредер и молотковая дробилка
Преимущество молотковой дробилки заключается в высокоскоростном ударном воздействии: молотки придают материалу шарообразную или комкообразную форму, в результате чего краска, пластмассы и загрязнения с поверхности металла отделяются, одновременно повышается насыпная плотность и получается дроблёный материал, непосредственно пригодный для металлургических заводов. Целые кузова автомобилей без предварительного дробления имеют большой объём и неправильную форму. Если они напрямую поступают в молотковую дробилку, возникают две проблемы: во-первых, подача материала в молотковую дробилку становится неравномерной, нагрузка на ротор значительно колеблется, а мгновенные ударные воздействия могут вызывать ненормативный износ молотков или решётки; во-вторых, крупные полые полостные конструкции кузовов трудно эффективно подвергнуть ударному воздействию внутри камеры молотковой дробилки, время пребывания материала в машине увеличивается, и удельное энергопотребление на единицу продукции соответственно возрастает.
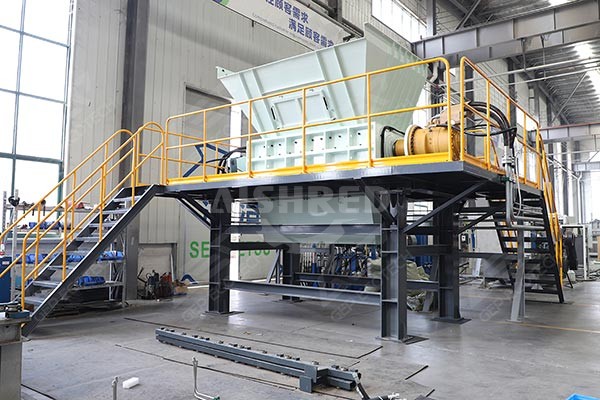
Двухвальный шредер решает именно эту проблему. Он заменяет высокоскоростное ударное воздействие низкоскоростным сдвигом с высоким крутящим моментом, а ножевые зубья вращаются навстречу друг другу, разрывая кузова автомобилей на полосовидные или блочные фрагменты относительно однородного размера и создавая для молотковой дробилки три условия:
Равномерная подача, позволяющая молотковой дробилке работать под стабильной нагрузкой. Когда кузова автомобилей без предварительного дробления поступают в молотковую дробилку, нагрузка резко колеблется, и вероятны режимы "при одной подаче — перегрузка, при другой — холостой ход". После измельчения в шредере размер материала становится однородным, поток материала на пластинчатом конвейере стабилен, ток двигателя молотковой дробилки устойчив, и производительность может быть реализована в полной мере.
Сокращение бесполезной работы молотковой дробилки, снижение износа и энергопотребления. Когда молотки воздействуют на целые кузова автомобилей, значительная часть энергии расходуется на переворачивание и отскоки материала, а не на эффективное дробление. После предварительного измельчения в шредере материал, поступающий в молотковую дробилку, уже имеет геометрическую форму, пригодную для ударного воздействия, и каждый удар молотков приходится на эффективную поверхность разрушения. Одновременно шредер оснащён разгрузочной дверцей и защитой с автоматическим реверсом, что позволяет заранее удалять не поддающиеся дроблению посторонние предметы, предотвращая их попадание в молотковую дробилку и повреждение молотков или футеровочных плит. С точки зрения всей линии шредер выполняет задачу крупного дробления, а молотковая дробилка сосредоточена на тонком измельчении и окомковании. Оба агрегата работают каждый в подходящем для себя диапазоне режимов, поэтому энергопотребление системы и затраты на обслуживание становятся более управляемыми.
Предварительная сепарация снижает нагрузку на последующую сортировку. В процессе измельчения часть краски, пластмасс и волокон уже начинает отделяться от металлической основы. После дополнительного ударного воздействия молотковой дробилки примеси на поверхности металла отделяются более полно, обеспечивая «более чистый» исходный материал для магнитной и вихретоковой сепарации, что способствует повышению итоговой чистоты чёрных и цветных металлов.
В линии переработки кузовов отслуживших автомобилей взаимосвязь шредера и молотковой дробилки представляет собой не просто «крупное дробление + тонкое измельчение»: предыдущая стадия создаёт для последующей технологические условия, пригодные для обработки. Шредер превращает неправильные, полые, крупногабаритные кузова автомобилей в однородный материал с контролируемым размером, благодаря чему молотковая дробилка может выполнить раскрытие и окомкование в эффективном диапазоне. Без такой согласованности производительность молотковой дробилки будет постоянно снижаться из-за колебаний подачи и заторов, а фактическая пропускная способность всей линии часто не достигает проектного значения.
Индивидуальная конфигурация: соответствие условиям проекта, а не применение фиксированного шаблона
Разные проекты заметно различаются по источникам поступления кузовов, глубине разборки, целевой продукции и условиям площадки, и для производственной линии не существует "универсальной конфигурации". Выбор модели шредера и молотковой дробилки, а также технологическое сочетание сортировочных установок должны определяться в соответствии с конкретными условиями проекта. GEP ECOTECH может предложить индивидуальные решения — от подбора отдельной машины до интеграции полной линии — с учётом масштаба переработки заказчика, характеристик поступающего материала, требуемой чистоты готовой продукции, местных требований экологического соответствия и планировки площадки. Будем рады вашему обращению, чтобы обсудить концепцию конфигурации исходя из фактических условий проекта.